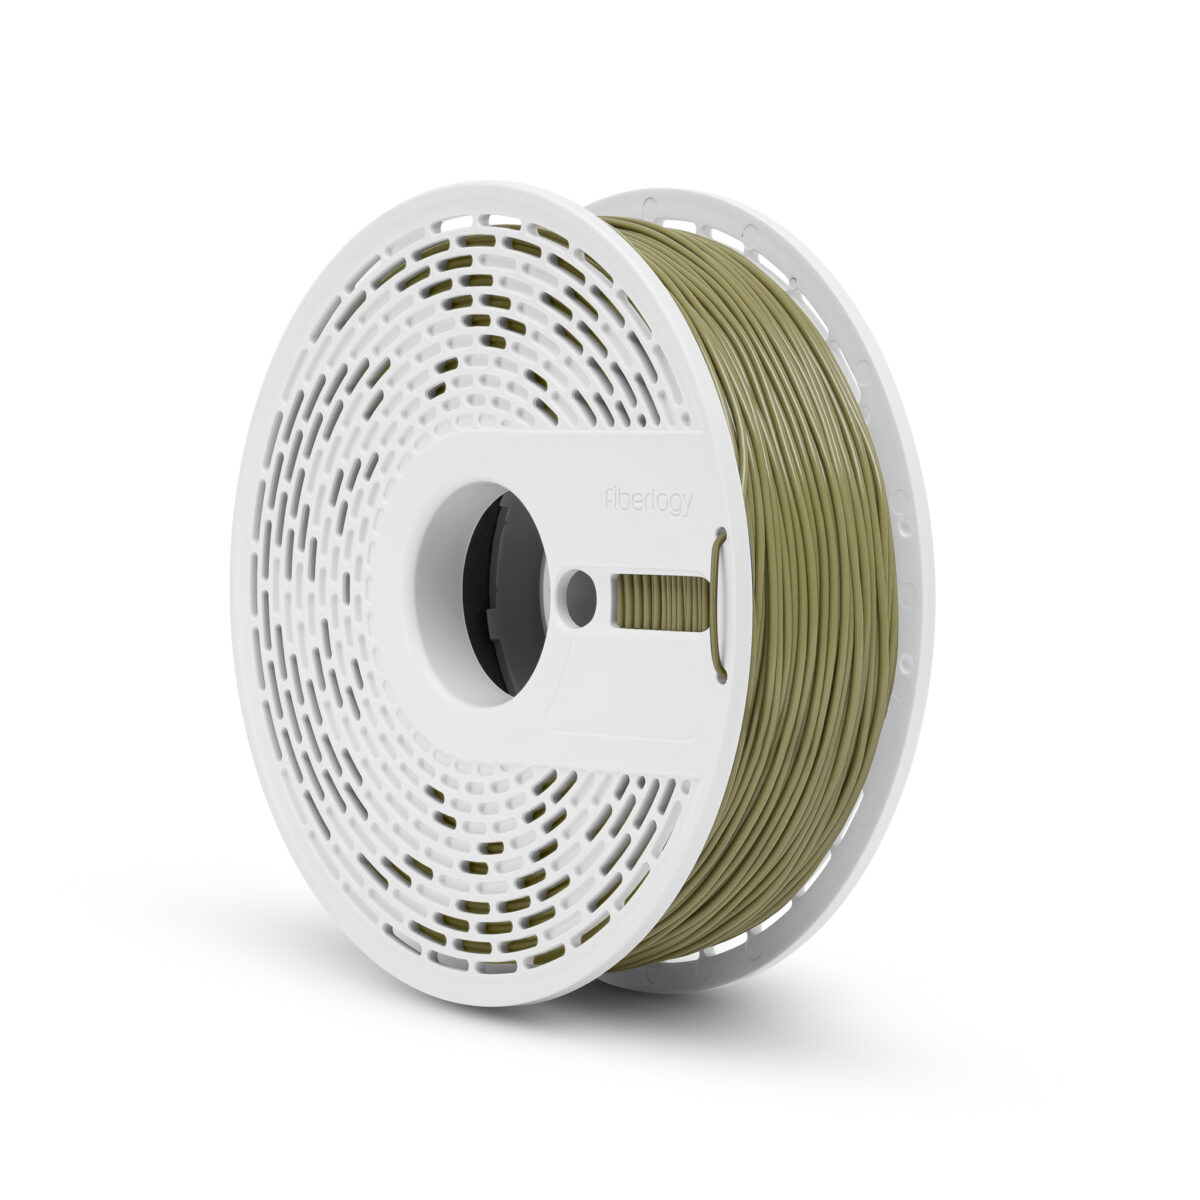
Filament Fiberlogy Impact PLA 0,85kg
Zakres cen: od 129,00 zł do 139,00 zł (zawiera 23% VAT)(netto: 104,88 zł, brutto: 129,00 zł)
- Wysyłamy z magazynu w ciągu 1 dnia roboczego
- Darmowa dostawa od 99,00 zł
| Waga | Brak danych |
|---|---|
| Kolor filamentu | Czarny, Szary, Biały, Czerwony, Pomarańczowy, Żółty, Jasny Zielony, Ciemny Zielony, Niebieski |
| Nazwa koloru | Black, Onyx, Graphite, Vertigo, Gray, White, Red, Orange, Yellow, Light Green, Khaki, Olive Green, Army Green, Blue |
| Średnica filamentu | 1.75 |
| Producent Filamentu | Fiberlogy |
| Materiał filamentu | PLA Tough |
| Szpula | Tak |
| Marka | Fiberlogy |
| Linia produktu | Filament Fiberlogy Impact PLA 0,85kg |
| Rodzaj | filament (materiał eksploatacyjny) do drukarek 3D FDM/FFF |
| Średnica | 1.75 mm |
| Temperatura dyszy | 220 – 245°C |
| Temperatura stołu | 60°C |
| Zawartość opakowania | filament nawinięty na szpulę (lub bez szpuli – wersja „refill”), w opakowaniu z pochłaniaczem wilgoci |
| Kod produktu | po wybraniu wariantu |
| Kod producenta | po wybraniu wariantu |
| Kod EAN | po wybraniu wariantu |
| Materiał | po wybraniu wariantu |
| Kolor | po wybraniu wariantu |
| Masa / pojemność netto | po wybraniu wariantu |
| Waga netto | po wybraniu wariantu |
| Temperatura druku | po wybraniu wariantu |
| Tolerancja średnicy | po wybraniu wariantu |
| Tolerancja owalu | po wybraniu wariantu |
| Masa netto filamentu | po wybraniu wariantu |
| Prędkość druku (maks.) | po wybraniu wariantu |
Dotyczy: Army Green, Khaki, Black, Graphite, Gray, White, Red, Orange, Yellow, Light Green, Olive Green, Blue
Przeznaczenie
Filament do druku 3D w technologii FDM/FFF – tworzywo w postaci żyłki nawiniętej na szpulę, topione w głowicy drukarki 3D i nakładane warstwa po warstwie. PLA (polilaktyd) – tworzywo wytwarzane z surowców roślinnych, najłatwiejsze w druku: mały skurcz, nie wymaga zamkniętej komory. Do modeli, prototypów i elementów dekoracyjnych. Mięknie już ok. 55–60 °C – wydruki nie nadają się do miejsc nagrzewających się (np. auto latem).
Użytkowanie
- Sprawdź, czy średnica filamentu (najczęściej 1,75 mm) jest zgodna z drukarką i czy drukarka osiąga wymaganą temperaturę dyszy i stołu.
- Ustaw w programie do cięcia (slicerze) profil materiału oraz temperatury dyszy i stołu z zakresu podanego przez producenta (tabela „Dane techniczne” w karcie produktu lub etykieta szpuli).
- Załóż szpulę na uchwyt lub do systemu podawania (np. AMS) tak, aby obracała się swobodnie. Koniec filamentu przytnij ukośnie i załaduj zgodnie z instrukcją drukarki.
- Przygotuj powierzchnię stołu (czysta, odtłuszczona; w razie potrzeby klej do druku 3D) i wydrukuj pierwszą warstwę pod kontrolą.
- Po zakończeniu pracy wyładuj filament lub zabezpiecz szpulę przed wilgocią.
Zasady bezpieczeństwa
- Podczas druku tworzywo jest topione w wysokiej temperaturze i może wydzielać opary oraz drobne cząstki. Drukuj w przewietrzanym pomieszczeniu, nie pochylaj się nad pracującą drukarką i nie zostawiaj jej w małym, zamkniętym pokoju, w którym ktoś przebywa.
- Nie przekraczaj maksymalnej temperatury druku podanej przez producenta – przegrzane tworzywo rozkłada się i wydziela więcej oparów.
- Dysza i stół drukarki są podczas pracy gorące (dysza nawet 300 °C). Nie dotykaj ich i nie wyjmuj wydruku, zanim stół ostygnie.
- Wydruki nie są przeznaczone do kontaktu z żywnością ani do zastosowań medycznych, chyba że producent filamentu wyraźnie to zapewnia w swojej dokumentacji i dla konkretnego zastosowania.
- Filament to materiał eksploatacyjny do drukarek 3D – nie jest zabawką. Worek foliowy i saszetkę z pochłaniaczem wilgoci przechowuj poza zasięgiem małych dzieci (ryzyko uduszenia lub połknięcia). Zawartości saszetki nie spożywaj.
Przechowywanie
Przechowuj filament w suchym miejscu, w szczelnym worku lub pojemniku z pochłaniaczem wilgoci, z dala od słońca i źródeł ciepła. Po pracy zaczep koniec filamentu w otworze szpuli – zapobiega to splątaniu. Wilgotny filament (trzaski, nitkowanie, pęcherze) wysusz przed drukiem w suszarce do filamentu w temperaturze zalecanej przez producenta. Orientacyjna temperatura suszenia dla tej grupy tworzyw: 45–55 °C (decydują zalecenia producenta).
Producent i podmiot odpowiedzialny
| Producent | Fiberlab S.A. (marka Fiberlogy), Brzezie 387, 32-014 Brzezie, Polska e-mail: [email protected] |
|---|---|
| Osoba odpowiedzialna / sprzedawca w UE | X3D Sp. z o.o., ul. Ceynowy 21, 77-100 Bytów, Polska, NIP 8421781039 e-mail: [email protected] |
Opracowanie: X3D Sp. z o.o.
Dotyczy: Onyx, Vertigo
Przeznaczenie
Filament do druku 3D w technologii FDM/FFF – tworzywo w postaci żyłki nawiniętej na szpulę, topione w głowicy drukarki 3D i nakładane warstwa po warstwie. PLA (polilaktyd) – tworzywo wytwarzane z surowców roślinnych, najłatwiejsze w druku: mały skurcz, nie wymaga zamkniętej komory. Do modeli, prototypów i elementów dekoracyjnych. Mięknie już ok. 55–60 °C – wydruki nie nadają się do miejsc nagrzewających się (np. auto latem).
Zawiera drobiny brokatu – wydruki mają efekt błyszczących drobinek.
Użytkowanie
- Sprawdź, czy średnica filamentu (najczęściej 1,75 mm) jest zgodna z drukarką i czy drukarka osiąga wymaganą temperaturę dyszy i stołu.
- Ustaw w programie do cięcia (slicerze) profil materiału oraz temperatury dyszy i stołu z zakresu podanego przez producenta (tabela „Dane techniczne” w karcie produktu lub etykieta szpuli).
- Załóż szpulę na uchwyt lub do systemu podawania (np. AMS) tak, aby obracała się swobodnie. Koniec filamentu przytnij ukośnie i załaduj zgodnie z instrukcją drukarki.
- Przygotuj powierzchnię stołu (czysta, odtłuszczona; w razie potrzeby klej do druku 3D) i wydrukuj pierwszą warstwę pod kontrolą.
- Po zakończeniu pracy wyładuj filament lub zabezpiecz szpulę przed wilgocią.
Zasady bezpieczeństwa
- Podczas druku tworzywo jest topione w wysokiej temperaturze i może wydzielać opary oraz drobne cząstki. Drukuj w przewietrzanym pomieszczeniu, nie pochylaj się nad pracującą drukarką i nie zostawiaj jej w małym, zamkniętym pokoju, w którym ktoś przebywa.
- Drobiny brokatu przyspieszają zużycie miękkich dysz mosiężnych – przy intensywnym używaniu zalecana dysza hartowana.
- Nie przekraczaj maksymalnej temperatury druku podanej przez producenta – przegrzane tworzywo rozkłada się i wydziela więcej oparów.
- Dysza i stół drukarki są podczas pracy gorące (dysza nawet 300 °C). Nie dotykaj ich i nie wyjmuj wydruku, zanim stół ostygnie.
- Wydruki nie są przeznaczone do kontaktu z żywnością ani do zastosowań medycznych, chyba że producent filamentu wyraźnie to zapewnia w swojej dokumentacji i dla konkretnego zastosowania.
- Filament to materiał eksploatacyjny do drukarek 3D – nie jest zabawką. Worek foliowy i saszetkę z pochłaniaczem wilgoci przechowuj poza zasięgiem małych dzieci (ryzyko uduszenia lub połknięcia). Zawartości saszetki nie spożywaj.
Przechowywanie
Przechowuj filament w suchym miejscu, w szczelnym worku lub pojemniku z pochłaniaczem wilgoci, z dala od słońca i źródeł ciepła. Po pracy zaczep koniec filamentu w otworze szpuli – zapobiega to splątaniu. Wilgotny filament (trzaski, nitkowanie, pęcherze) wysusz przed drukiem w suszarce do filamentu w temperaturze zalecanej przez producenta. Orientacyjna temperatura suszenia dla tej grupy tworzyw: 45–55 °C (decydują zalecenia producenta).
Producent i podmiot odpowiedzialny
| Producent | Fiberlab S.A. (marka Fiberlogy), Brzezie 387, 32-014 Brzezie, Polska e-mail: [email protected] |
|---|---|
| Osoba odpowiedzialna / sprzedawca w UE | X3D Sp. z o.o., ul. Ceynowy 21, 77-100 Bytów, Polska, NIP 8421781039 e-mail: [email protected] |
Opracowanie: X3D Sp. z o.o.
Utylizacja
Resztki filamentu, nieudane wydruki i szpulę z tworzywa sztucznego wrzuć do pojemnika żółtego (metale i tworzywa sztuczne) albo oddaj do punktu zbierania tworzyw sztucznych. Szpulę kartonową – do pojemnika niebieskiego (papier). Saszetkę z pochłaniaczem wilgoci – do odpadów zmieszanych. Nie spalaj tworzyw sztucznych.
PLA rozkłada się wyłącznie w kompostowni przemysłowej – nie wrzucaj go do bioodpadów ani na kompost przydomowy.
Opakowanie: karton i papier – do pojemnika niebieskiego (papier); folia, folia bąbelkowa, woreczki i styropian – do pojemnika żółtego (metale i tworzywa sztuczne).
Więcej informacji na temat selektywnej zbiórki odpadów znajdziesz pod tym adresem.
Podobne produkty
-
 ABS
Filament Spectrum Smart ABS™
84,00 zł (zawiera 23% VAT)(netto: 68,29 zł, brutto: 84,00 zł) Wszystkie opcje Ten produkt ma wiele wariantów. Opcje można wybrać na stronie produktu -
Bambu Lab
Bambu Lab Filament PAHT-CF Black 0,5kg
299,00 zł (zawiera 23% VAT) (netto: 243,09 zł, brutto: 299,00 zł) Dodaj do koszyka -
Bambu Lab
Filament Bambu Lab PET-CF Black 0,5kg
239,00 zł (zawiera 23% VAT) (netto: 194,31 zł, brutto: 239,00 zł) Dowiedz się więcej -
Bambu Lab
Bambu Lab Filament PA6-CF Black 0,5 kg
239,00 zł (zawiera 23% VAT) (netto: 194,31 zł, brutto: 239,00 zł) Dowiedz się więcej